I sistemi a griglia a T per soffitto sono uno dei metodi più utilizzati per la creazione di controsoffitti in edifici commerciali e industriali. Al centro di ogni sistema di questo tipo c'è una serie di profili in acciaio profilati a rulli: T principali, T trasversali e componenti di collegamento. Il precisione del profilo di queste sezioni metalliche determina la qualità del montaggio della griglia del soffitto, la quantità di peso che può sostenere e l'aspetto dritto e pulito del soffitto finito. In questa guida spieghiamo perché la precisione del profilo è una questione a livello decisionale quando si sceglie una macchina per la profilatura con griglia a T a soffitto.
Un profilo a griglia a T per soffitto è un componente in acciaio profilato a rulli a forma di T rovesciata. L'anima verticale crea il percorso di carico, mentre la flangia orizzontale fornisce una sporgenza per i pannelli del controsoffitto e gli apparecchi di illuminazione. In un sistema di controsoffitto standard, i T principali corrono in una direzione e i T trasversali si bloccano ad intervalli regolari. La griglia risultante funge da struttura strutturale che supporta i pannelli acustici, le griglie di ventilazione e i corpi illuminanti.
Poiché questi profili sono prodotti in serie in grandi volumi, la loro precisione dimensionale deve essere ripetibile pezzo dopo pezzo. Una leggera variazione nell'altezza dell'anima o nella larghezza della flangia può allentare il T trasversale o far ondulare il piano del soffitto.
La precisione del profilo non è solo una questione estetica; influisce sulle prestazioni dell'intero sistema di controsoffitto. L'American Society for Testing and Materials (ASTM) e standard simili specificano le tolleranze consentite per i componenti della griglia metallica del soffitto. Quando una macchina profilatrice produce profili al di fuori di queste tolleranze, si presentano tre problemi.
In breve, la precisione è il ponte tra le bobine grezze e un sistema a soffitto che funziona come previsto.
Quando si valuta una linea di profilatura con griglia a T a soffitto, è necessario controllare regolarmente le seguenti dimensioni:
| Dimension | Tolleranza consigliata | Perché è importante |
|---|---|---|
| Altezza del nastro | ±0,15 mm | Controlla la profondità della griglia e il trasferimento del carico sui pendini |
| Larghezza della flangia | ±0,20mm | Influisce sulla disposizione delle piastrelle e sulla visuale visibile |
| Spaziatura delle scanalature | ±0,10 mm | Mantiene coerente l'impegno trasversale |
| Posizione del foro | ±0,10 mm | Garantisce l'allineamento dell'hardware di fissaggio e sospensione |
| Rettilineità (curvatura) | ≤ 1,0 mm ogni 3.000 mm | Previene le linee della griglia ondulate |
Queste tolleranze sono ottenibili quando la macchina profilatrice dispone di rulli rigidi, servoalimentatori precisi e un sistema di taglio stabile. Una macchina che non è in grado di mantenere questi valori su base continua creerà scarti inaccettabili e problemi sul campo.
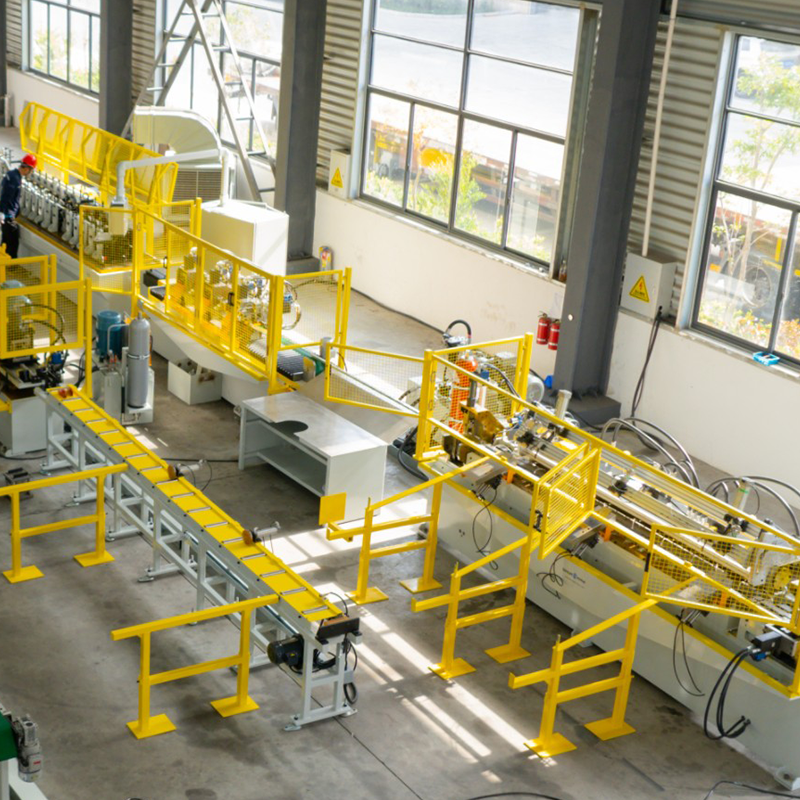
 Macchina per la formatura di rulli a griglia con barra a T principale e trasversale con cassetta a cambio rapido Questa macchina per la profilatura a rulli mantiene tolleranze strette della griglia del soffitto grazie a rulli rigidi e un sistema di taglio stabile. La sua cassetta a cambio rapido riduce i futuri costi di aggiornamento e il tavolo da taglio con barra a T consente lunghezze liberamente regolabili. Visualizza il prodotto →
Diverse scelte di progettazione della macchina determinano direttamente se il profilo finale rimane all'interno della tolleranza.
Ogni passaggio attraverso una serie di rulli contribuisce a una flessione incrementale. Se i profili dei rulli non sono calcolati correttamente o il ritorno elastico del materiale non viene compensato, l'angolo della flangia si sposta. I rulli di alta qualità lavorati a CNC realizzati in acciaio temprato mantengono la loro geometria molto più a lungo.
Le forze formanti generano carichi laterali e momenti flettenti. Un telaio leggero si flette ad alta velocità, determinando una variazione longitudinale dell'altezza del nastro. Una robusta struttura scatolata e un preciso allineamento dell'albero riducono al minimo questo problema.
Altrettanto importante è la precisione nella direzione longitudinale. Un sistema di taglio servocontrollato misura la striscia tramite encoder e taglia nell'esatta posizione del ciclo, in modo che le lunghezze di taglio e le posizioni di punzonatura siano ripetibili. Ciò è fondamentale quando la barra a T ha una serie di fessure punzonate che devono essere allineate con i T trasversali.
Per le barre a T trasversali a gancio, la geometria di collegamento dipende dalla precisione dell'intaglio e della perforazione. Se vuoi vedere come vengono realizzati nella pratica questi obiettivi di precisione, Sihua's casi di progetto mostrare installazioni reali.
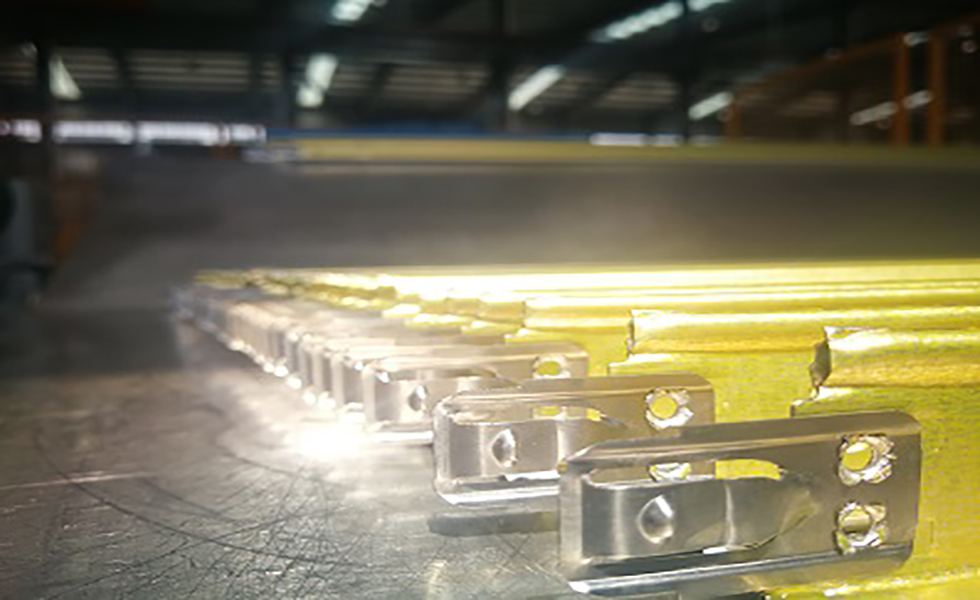 Macchina per la formatura di rulli con barra a T incrociata con gancio in lega per sistemi di sospensione a soffitto Questa macchina specializzata forma barre d'acciaio a forma di T con ganci in lega integrati per collegamenti affidabili al soffitto. Installato in progetti recenti, offre elevata automazione e produzione rapida, rendendolo adatto alla produzione in grandi volumi di componenti per controsoffitti commerciali e residenziali. Visualizza il prodotto →
Anche la macchina migliore perderà precisione senza un’adeguata disciplina di produzione. Tre aree pratiche mantengono stabili le tolleranze:
Il guida completa all'acquisto include una tabella del programma di manutenzione utilizzata da molti produttori.
Quando si valutano i fornitori, chiedere in che modo la macchina mantiene le tolleranze durante le tirature di grandi volumi. Cerca funzionalità come:
Profili diversi della griglia del soffitto richiedono attrezzature diverse. Una linea che produce T principali e trasversali può essere dotata di cassette intercambiabili per modificare l'altezza del nastro o la larghezza della flangia. Se si prevede di utilizzare T a croce a gancio, le stazioni di punzonatura e scantonatura devono essere allineate con la velocità di formatura. Per sezioni speciali come le serie UT, FUT e UDT, la macchina necessita di stazioni di formatura aggiuntive e strumenti di fossettatura precisi.
Il periodo di rimborso migliora quando la macchina riesce a mantenere la precisione senza rallentare. I sistemi di formazione della griglia a T del soffitto di Sihua integrano servocontrollo e telai robusti per mantenere i valori mostrati nella tabella sopra. Per i vostri obiettivi di produzione, i tecnici delle vendite possono fornire dati esatti sulla tolleranza in base alle specifiche della bobina.
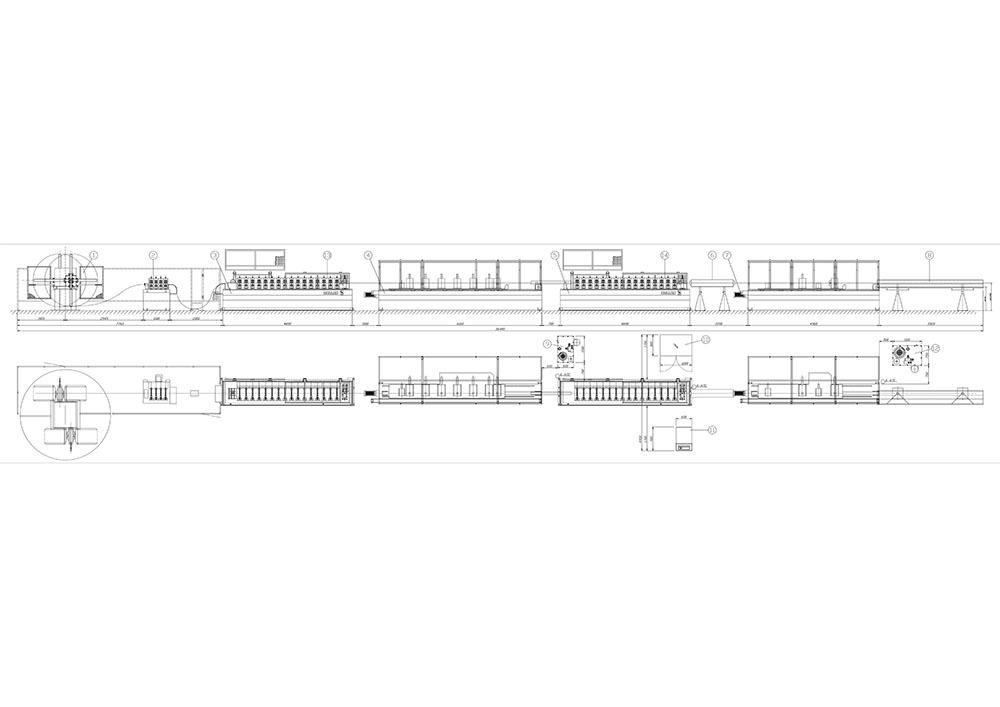 Macchina per la formatura di rotoli di barre a T con griglia a soffitto UT FUT UDT Questa macchina versatile produce profili principali e trasversali per griglie a T per soffitti UT, FUT e UDT in un'unica unità. Il servocontrollo e un telaio robusto aiutano a mantenere le tolleranze standard per l'altezza del nastro, la larghezza della flangia e la spaziatura delle fessure. Visualizza il prodotto →
R: Le tolleranze standard sono generalmente ±0,15 mm per l'altezza del nastro, ±0,20 mm per la larghezza della flangia e ±0,10 mm per la spaziatura delle fessure. Questi possono essere verificati da campioni tagliati di prova.
R: Sì, utilizzando un sistema di cassette a cambio rapido. La sostituzione dei rulli di formatura consente alla stessa macchina di produrre barre a T principali, barre a T trasversali e persino componenti a gancio senza tempi di fermo prolungati.
R: La durata del rullo dipende dal materiale della bobina e dal tempo di funzionamento. Per i nastri di acciaio zincato, molti produttori ottengono da uno a due milioni di metri prima di dover essere riaffilati. Controlli dimensionali regolari ti diranno quando l'attrezzatura richiede manutenzione.
La precisione del profilo è il criterio prestazionale centrale in una macchina profilatrice a rulli con griglia a T per soffitto. Collega il costo del materiale, l'efficienza dell'installazione, l'integrità strutturale e la qualità visiva del soffitto finale. Quando confronti i preventivi delle macchine, non concentrarti solo sulla velocità; verificare che la macchina possa mantenere tolleranze strette per anni. Inizialmente una linea ad alta precisione può costare di più, ma la riduzione degli sprechi, delle rilavorazioni e dei reclami sul campo offre un ritorno molto migliore.
Svolgitore espansibile/contraente idraulico doppia testa in acciaio preverniciato, Svolgitore espandibile/contraente doppia testa in acciaio zincato, staffa di stocca...
Vedi dettagli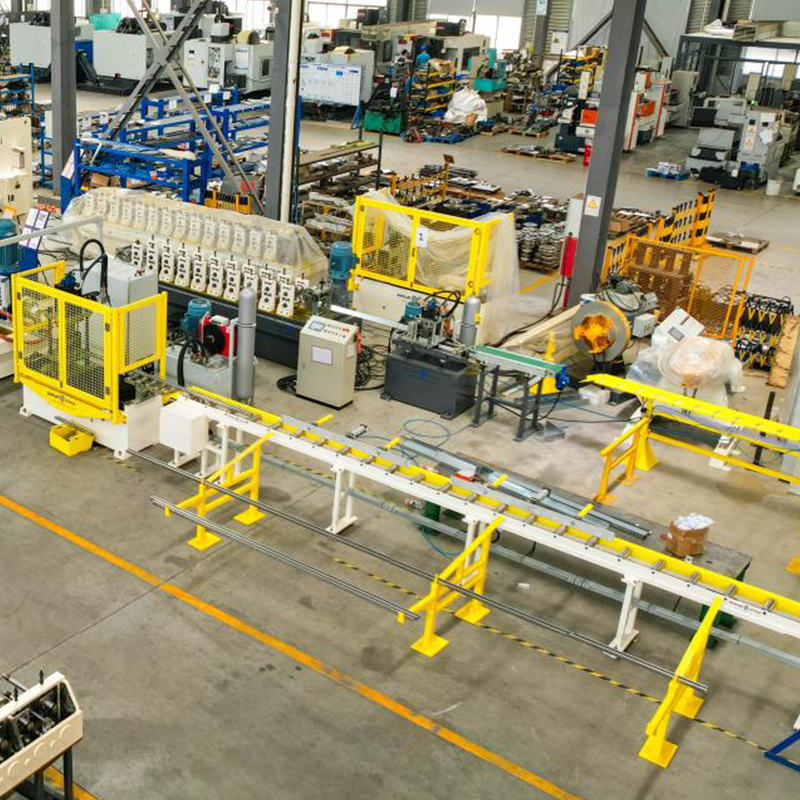
Macchina per la formatura di rulli a cassetta con profilo unistruct SS304 Macchina di livellamento (è necessaria una macchin...
Vedi dettagli
Disposizione principale e trasversale della macchina per profilatura a rulli con barra a T a soffitto UT FUT UDT I profili c...
Vedi dettagli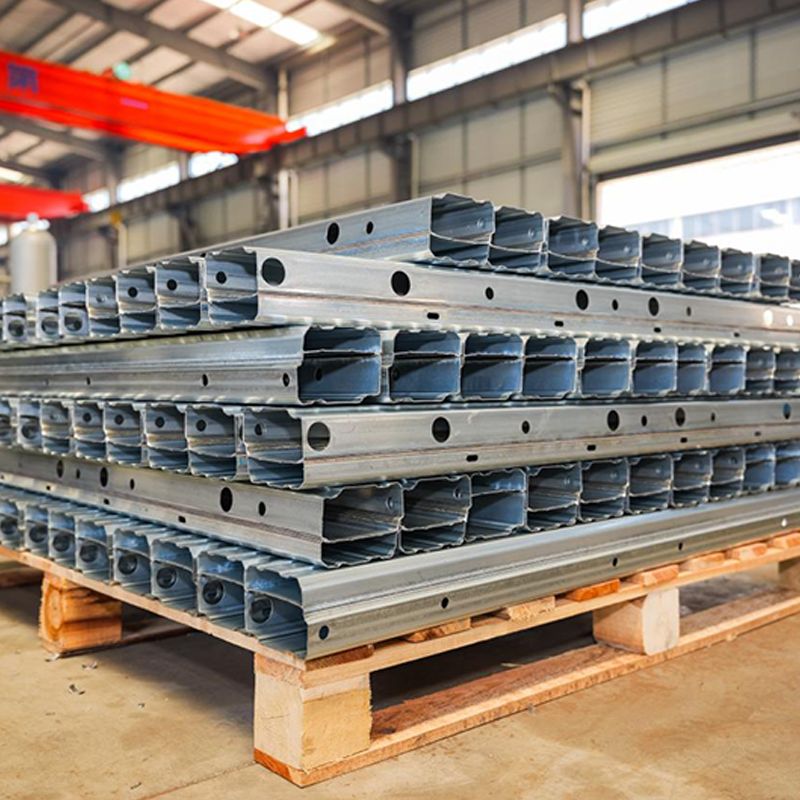
La linea di produzione di travi di rinforzo per telai automobilistici con profilo B prevede diversi processi chiave per garantire elevata resistenza, precision...
Vedi dettagli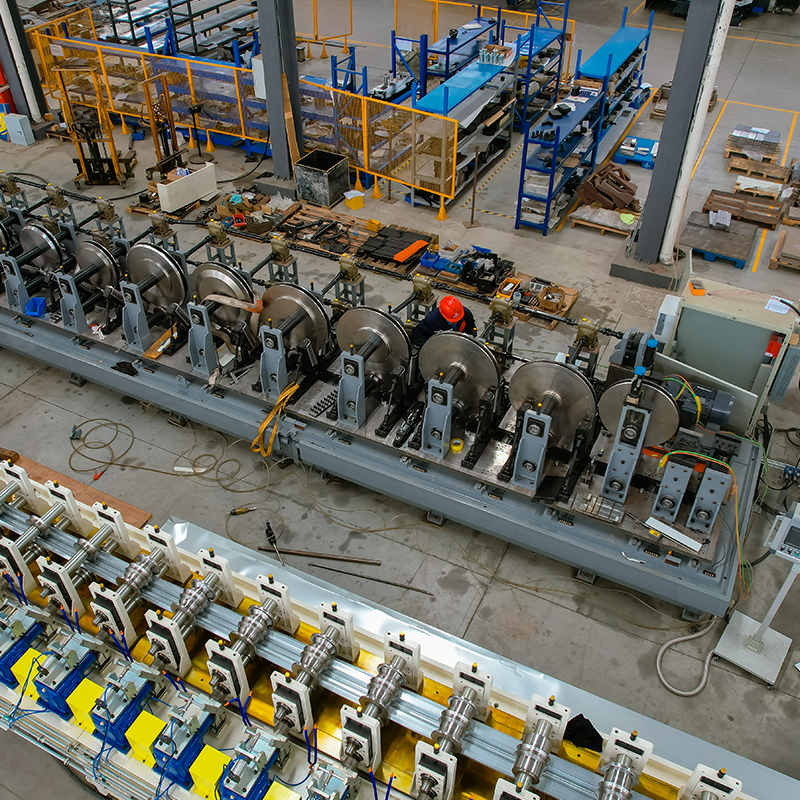
svolgitore singolo per materiale largo Macchina livellatrice e Macchina per forare piccoli fori su entrambi i lati ...
Vedi dettagli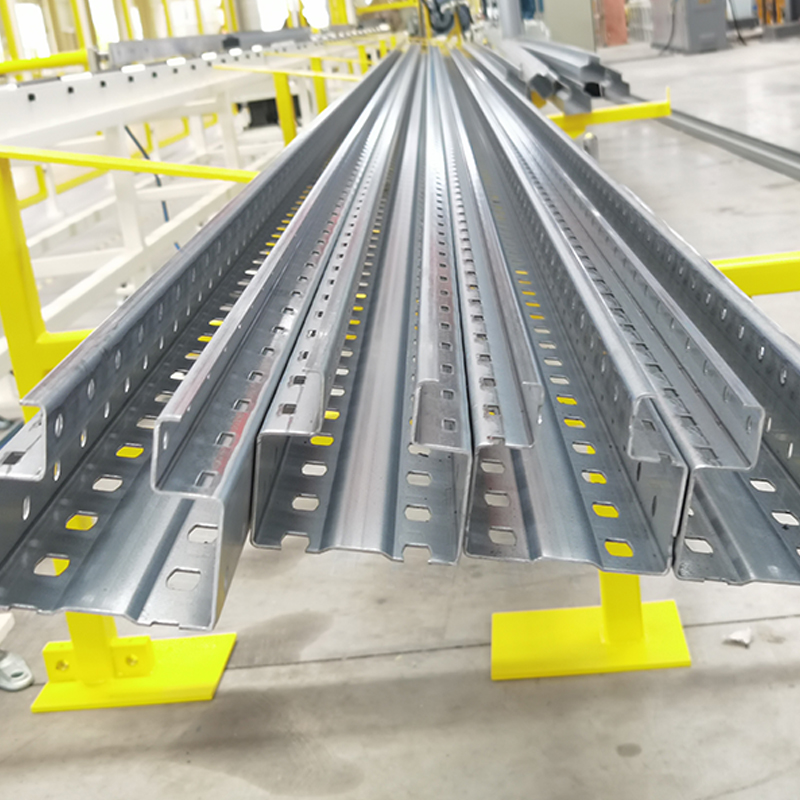
Macchina per profilatura a rulli verticale, carico di snervamento dell'acciaio 250–550 MPa Svolgitore manuale monotesta...
Vedi dettagliNon esitare a contattarci quando hai bisogno di noi!
Informazioni di contatto
PRODOTTI
Mobile