La pavimentazione metallica per impalcature, comunemente nota come passerella per impalcature o tavola per impalcature metalliche, è un componente strutturale che supporta i lavoratori e i materiali sui sistemi di accesso temporaneo. Per i produttori di questi pannelli, la capacità di combinare goffratura antiscivolo, perforazione e piegatura dei bordi in un unico processo di profilatura a rulli continuo rappresenta un vantaggio decisivo in termini di produttività. Un formatore per ponteggi in metallo con lavorazione in linea converte una semplice bobina di acciaio direttamente in una tavola di ponte finita e pronta all'uso, eliminando fasi di movimentazione separate, riducendo i costi di manodopera e migliorando la coerenza dimensionale.
 Macchina per la formatura di rulli per pavimentazioni in metallo per impalcature integrate Questa macchina combina goffratura, punzonatura e piegatura dei bordi in un'unica linea continua, convertendo semplici bobine di acciaio in assi finite per impalcature con dimensioni costanti e manodopera ridotta. Visualizza il prodotto →
Invece di inviare i pezzi pretagliati a una pressa idraulica per la goffratura e poi a un'altra macchina per la punzonatura e la piegatura, una moderna linea integrata esegue tutte e tre le operazioni alla velocità della linea. Questo articolo spiega i processi principali, i componenti principali, le considerazioni sui materiali e i criteri di selezione per queste apparecchiature specializzate e mostra perché la lavorazione in linea è diventata il metodo di produzione preferito per i produttori di pavimentazioni per impalcature.
Una rullatrice per impalcature metalliche è una linea di profilatura progettata specificatamente per la produzione di passerelle metalliche e pannelli per terrazze utilizzati nei sistemi di impalcature e piattaforme di accesso industriali. La macchina base esegue la profilatura a freddo per modellare una bobina metallica piatta in un profilo per pavimentazione con nervature longitudinali e geometria dei bordi definita. Nella sua configurazione in linea, la linea integra anche tre stazioni aggiuntive: goffratura antiscivolo, perforazione e piegatura dei bordi.
Il flusso del processo è semplice. Uno svolgitore alimenta la bobina in un livellatore, che appiattisce il nastro e ne controlla la tensione. Il nastro passa poi attraverso una sequenza di stazioni di laminazione dove il profilo prende gradualmente forma. In un punto designato della linea, un rullo modellato imprime la superficie di calpestio per creare una struttura antiscivolo durevole. Un'unità di punzonatura servoassistita taglia quindi i modelli di foro per il drenaggio, il fissaggio o la riduzione del peso. Verso la fine della linea, i rulli piegatori chiudono i bordi laterali per produrre un bordo sicuro e rigido. Infine, una fustella taglia il profilo alla lunghezza specificata.
La goffratura antiscivolo è una delle operazioni più importanti nella produzione delle pavimentazioni per ponteggi, perché il piano di calpestio deve rimanere sicuro anche se esposto a pioggia, olio o polvere di costruzione. Invece di applicare un rivestimento o fissare una piastra antiscivolo separata, la goffratura in linea utilizza rulli temprati per premere una trama tridimensionale direttamente sulla superficie dell'acciaio.
I modelli di goffratura più comuni includono forme a diamante, a goccia e chevron. La scelta del modello influisce sia sul coefficiente di attrito che sulla rigidità strutturale del pannello. La profondità di goffratura viene generalmente controllata tra 0,3 e 1,0 mm, a seconda dello spessore del materiale e dei requisiti di sicurezza del mercato di destinazione. Poiché i rulli di goffratura sono integrati nella linea, la texture viene applicata prima che il profilo sia completamente chiuso, il che riduce il ritorno elastico e garantisce che il disegno rimanga uniforme su tutta la lunghezza del pannello.
Rispetto alla goffratura post-elaborazione su una macchina da stampa separata, la goffratura in linea riduce il tempo di ciclo, evita errori di riposizionamento e minimizza i danni ai bordi pretagliati. Inoltre, rende la linea di produzione più compatta e più facile da automatizzare.
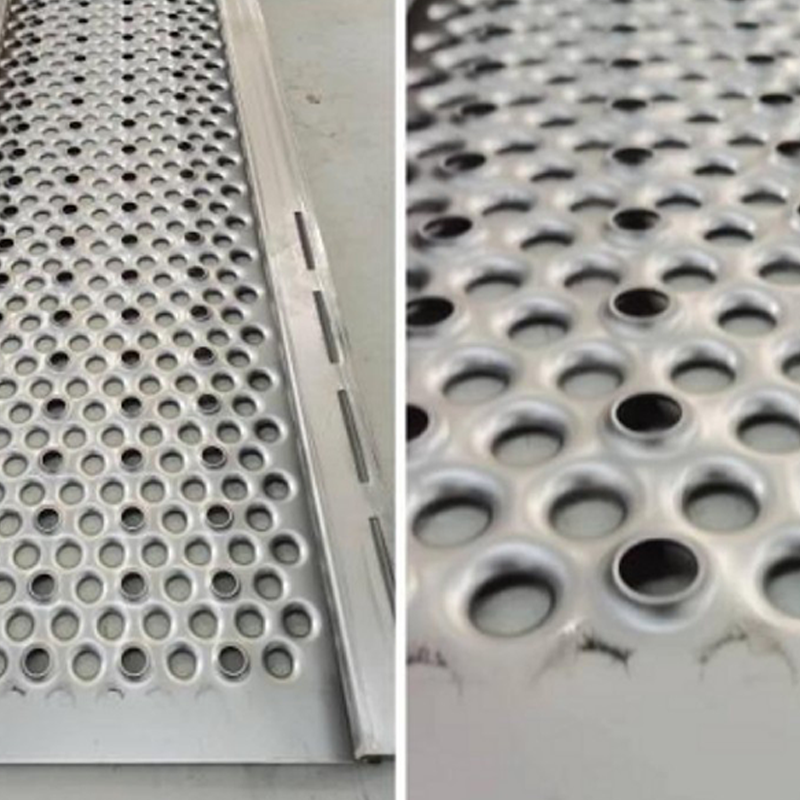
La perforazione ha diversi scopi nelle impalcature: i fori rotondi consentono all'acqua e ai detriti di passare attraverso la pedana; le asole allungate possono essere utilizzate per fissare la tavola ai tubi dell'impalcatura; e le perforazioni modellate riducono il peso del pannello senza comprometterne la capacità di carico. Una stazione di punzonatura in linea esegue queste attività mentre il nastro è ancora in movimento, utilizzando punzoni servoazionati che possono essere riprogrammati tra un lotto e l'altro.
La tecnologia di servopunzonatura è particolarmente preziosa in questa applicazione perché offre elevata ripetibilità, bassa rumorosità e modifiche flessibili della disposizione dei fori. Un buon esempio di questa capacità è l'unità di punzonatura servo sviluppata per le linee di staffe fotovoltaiche, dove lo stesso principio viene utilizzato per perforare fori a intervalli precisi durante la profilatura ad alta velocità. La tecnica è stata ben documentata nel settore: per uno sguardo più approfondito su come funziona la servopunzonatura e dove può essere applicata, leggi la nostra panoramica della Punzonatrice servo a 8 assi: come funziona, caratteristiche principali e applicazioni .
 Punzonatrice servo a 8 assi per profili di staffe PV Questa unità di punzonatura servoassistita offre elevata ripetibilità e modelli di fori flessibili sincronizzati con la velocità della linea, rendendola ideale per perforazioni precise nella produzione di impalcature e staffe solari. Visualizza il prodotto →
Integrando la stazione di punzonatura nel rullo formatore del ponteggio, i produttori evitano i costi e la manodopera di una fase di punzonatura separata. La posizione dei fori è sincronizzata con la velocità della linea, quindi ogni tavola riceve la stessa spaziatura, il che è fondamentale per una rapida installazione in cantiere.
I bordi della struttura metallica di un'impalcatura non sono semplicemente dettagli di rifinitura. Determinano il modo in cui la tavola si incastra con il telaio dell'impalcatura, quanto peso può sopportare il pannello e quanto i lavoratori possono maneggiarlo in sicurezza. La piegatura dei bordi in linea comprime i bordi longitudinali del profilo in una geometria definita, come una singola flangia piegata, una doppia piega orlata o un bordo di una scatola chiusa.
Un bordo orlato, ad esempio, crea un bordo liscio e arrotondato che previene lacerazioni e riduce la concentrazione dello stress sul bordo. Una parete laterale piegata più profondamente aumenta il modulo di sezione del piatto, migliorando la resistenza alla flessione sotto carico. La stazione di piegatura allinea inoltre la geometria del bordo con la superficie in rilievo in modo che il profilo complessivo rimanga piatto e dimensionalmente stabile dopo il taglio.
Una volta che il decking è stato tagliato a misura, le tavole finite possono essere inviate direttamente ad una stazione di imballaggio automatica per l'impacchettamento.
 Macchina imballatrice automatica per profili per il confezionamento di tavole da terrazza Questo sistema di imballaggio ribalta, raggruppa e pallettizza automaticamente i profili metallici finiti, semplificando la fine della linea di produzione e preparando in modo efficiente le assi delle impalcature per la spedizione. Visualizza il prodotto →
Una rullatrice completa per ponteggi metallici con lavorazione in linea è composta da diversi moduli coordinati. Comprendere ciascun componente aiuta gli acquirenti a confrontare le configurazioni delle apparecchiature ed evitare costi inutili.
Le attrezzature opzionali a valle includono tavoli di impilamento automatici, stazioni di pesatura e macchine per l'imballaggio dei profili. Più la linea è integrata, meno operazioni manuali rimangono tra l'ingresso della bobina e l'uscita del pacco finito.
I profili delle impalcature variano in base allo standard regionale e all'applicazione, quindi la maggior parte delle formatrici a rulli sono progettate per una gamma specifica di larghezze, spessori e profili di materiale. I valori tipici per una linea in linea di medie dimensioni sono elencati di seguito.
| Parametro | Gamma tipica |
|---|---|
| Materiale | Acciaio zincato, acciaio dolce, acciaio inossidabile |
| Spessore della striscia | da 1,2 a 2,5 mm |
| Larghezza della striscia | da 300 a 600 mm |
| Velocità della linea | da 8 a 15 m/min |
| Profondità di goffratura | da 0,3 a 1,0 mm |
| Precisione di punzonatura | ±0,3 mm |
| Precisione della lunghezza di taglio | ±1,0 mm |
La scelta del materiale giusto è altrettanto importante. L'acciaio zincato è comune per le impalcature per impalcature grazie alla sua resistenza alla corrosione e alla buona formabilità. L'acciaio inossidabile viene scelto per gli impianti chimici e i siti costieri dove gli ambienti aggressivi riducono la durata dell'acciaio comune. In ogni caso, la profilatrice deve essere progettata per gestire la resistenza allo snervamento e il comportamento del ritorno elastico del materiale in modo che il profilo finito mantenga la sua forma finale.
Le pavimentazioni metalliche per impalcature laminate vengono utilizzate in un'ampia gamma di ambienti edili e industriali. Viene utilizzato come superficie di appoggio su impalcature a tubo e accoppiatore, impalcature ad anello e impalcature a telaio. Lo stesso profilo viene adottato anche nelle piattaforme di accesso permanenti, passerelle, passerelle sul tetto, piattaforme di protezione dei bordi e piattaforme di accesso tramite cassaforma.
L'elaborazione in linea semplifica l'adattamento del prodotto a questi diversi casi d'uso. I motivi in rilievo migliorano la resistenza allo scivolamento per gli addetti alla manutenzione dei tetti; i fori di drenaggio perforati mantengono le piattaforme asciutte in condizioni esterne; e i robusti bordi ripiegati proteggono gli operatori quando i pannelli vengono sollevati e trasportati a mano. Per i produttori, la possibilità di produrre queste varianti su un'unica linea riduce le scorte e abbrevia i tempi di consegna al sito.
Per vedere esempi reali di come le apparecchiature di profilatura sono state applicate negli ambienti di produzione, è possibile consultare il casi di studio del progetto raccolti presso la base di installazione dell'azienda. Questi casi mostrano come le linee di decking integrate vengono configurate, messe in servizio e gestite nella pratica.
La scelta del giusto formatore per ponteggi in metallo richiede una chiara comprensione del mix di prodotti, della qualità target e dello spazio disponibile. I seguenti punti dovrebbero essere discussi con il fornitore prima di ordinare.
Prestare particolare attenzione alla qualità dell'integrazione dei moduli di goffratura e punzonatura. Queste sono le stazioni che distinguono una linea di decking in linea da una rullatrice standard e la loro progettazione ha un effetto diretto sull'efficienza produttiva e sulla consistenza del prodotto.
La maggior parte delle linee sono progettate per spessori di nastro compresi tra 1,2 e 2,5 mm. La gamma esatta dipende dalla geometria del profilo e dalla profondità di goffratura richiesta. Il materiale più spesso riduce il rischio che il motivo in rilievo scompaia sotto carico elevato ma aumenta la forza di formatura richiesta.
Quando le stazioni sono correttamente sincronizzate dal PLC e dai servoazionamenti, aggiungono pochissimo tempo di ciclo. La velocità della linea è solitamente limitata dal profilo di formatura e dall'unità di taglio piuttosto che dai moduli di goffratura o punzonatura.
I requisiti variano in base al Paese e all'applicazione finale. I riferimenti comuni includono gli standard di prova di carico per le piattaforme dei ponteggi e le classificazioni di resistenza allo scivolamento che definiscono il livello minimo di attrito della superficie di calpestio. Gli acquirenti dovrebbero richiedere prove di prova che il modello di goffratura soddisfi lo standard di mercato pertinente.
Su una linea moderna con stazioni servoassistite e attrezzature a rilascio rapido, un cambio completo del set di rulli può richiedere da 30 minuti ad alcune ore, a seconda del numero di stazioni e della complessità della sezione di piegatura dei bordi. Le ricette di goffratura e punzonatura in linea possono solitamente essere richiamate dal sistema di controllo, riducendo ulteriormente i tempi di inattività.
Macchina per la formatura di rulli per impalcature metalliche Diametro dell'albero: 70–80 mm; lunghezza impalcatura: 0,5–6 m; spessore: ...
Vedi dettagli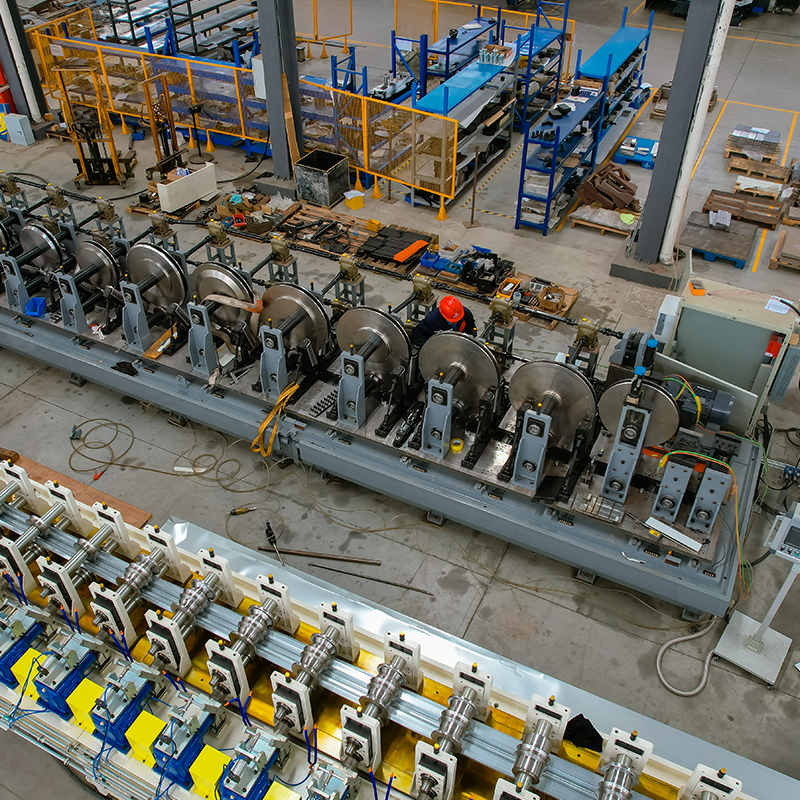
svolgitore singolo per materiale largo Macchina livellatrice e Macchina per forare piccoli fori su entrambi i lati ...
Vedi dettagli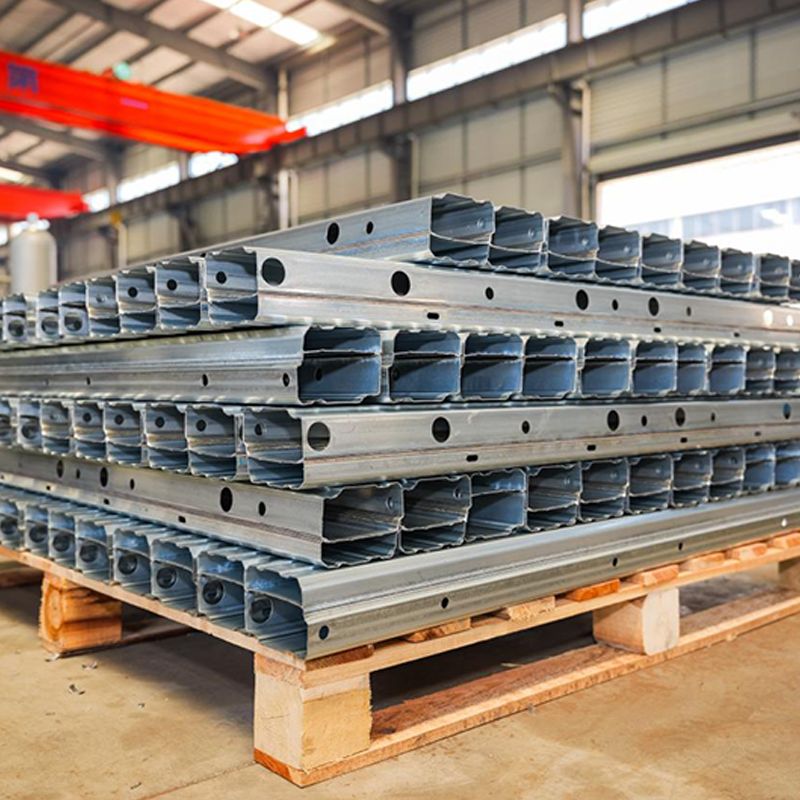
La linea di produzione di travi di rinforzo per telai automobilistici con profilo B prevede diversi processi chiave per garantire elevata resistenza, precision...
Vedi dettagli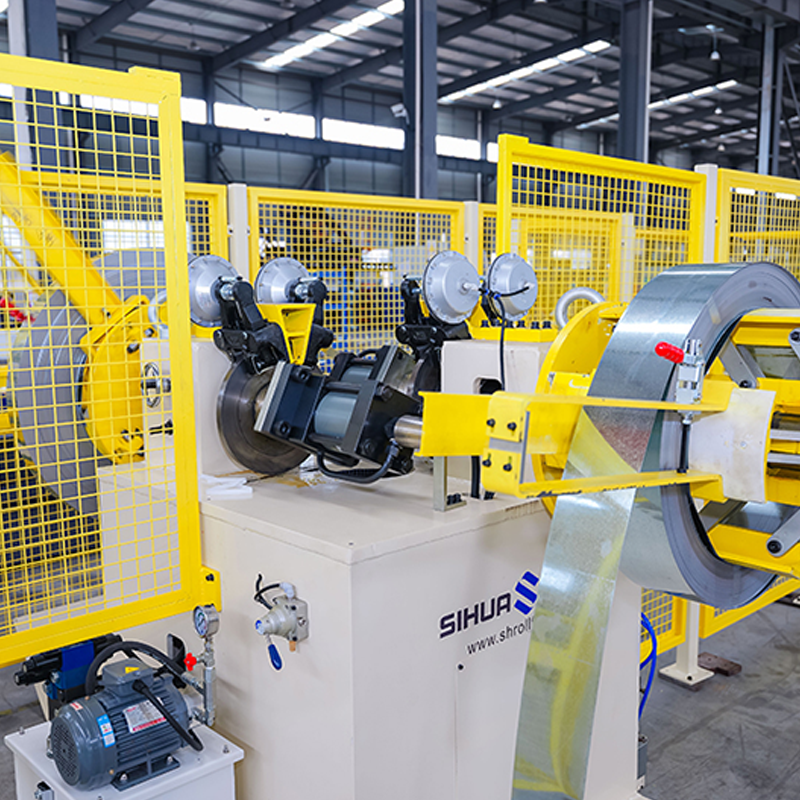
Aspo svolgitore idraulico a doppia testa rotante automatico con rilevamento assenza di materiale, 5 tonnellate per lato. La ...
Vedi dettagli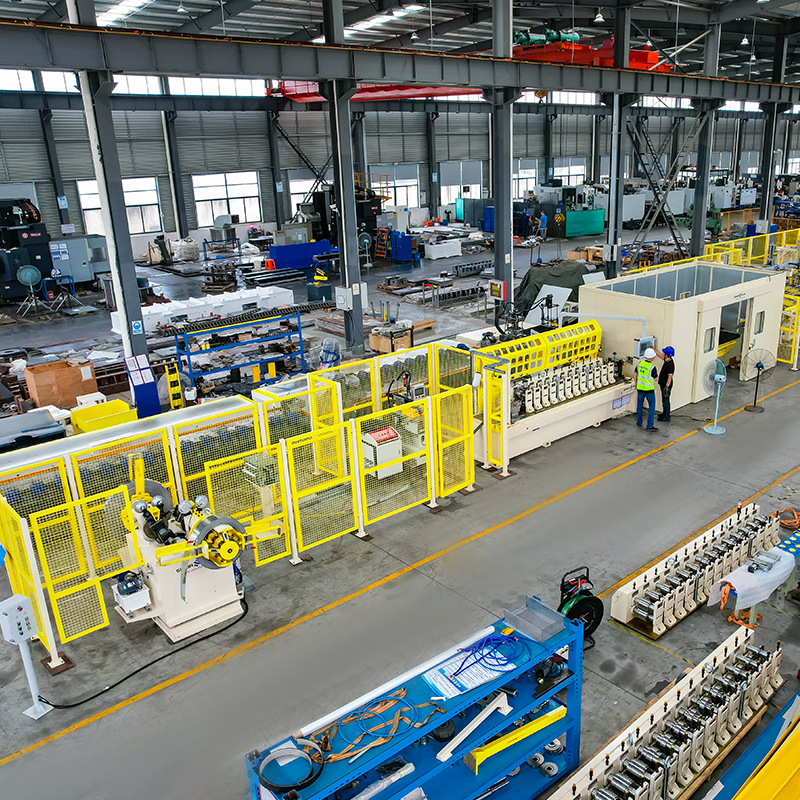
Aspo svolgitore idraulico a doppia testa rotante automatico con rilevamento assenza di materiale, 5 tonnellate per lato. Mac...
Vedi dettagli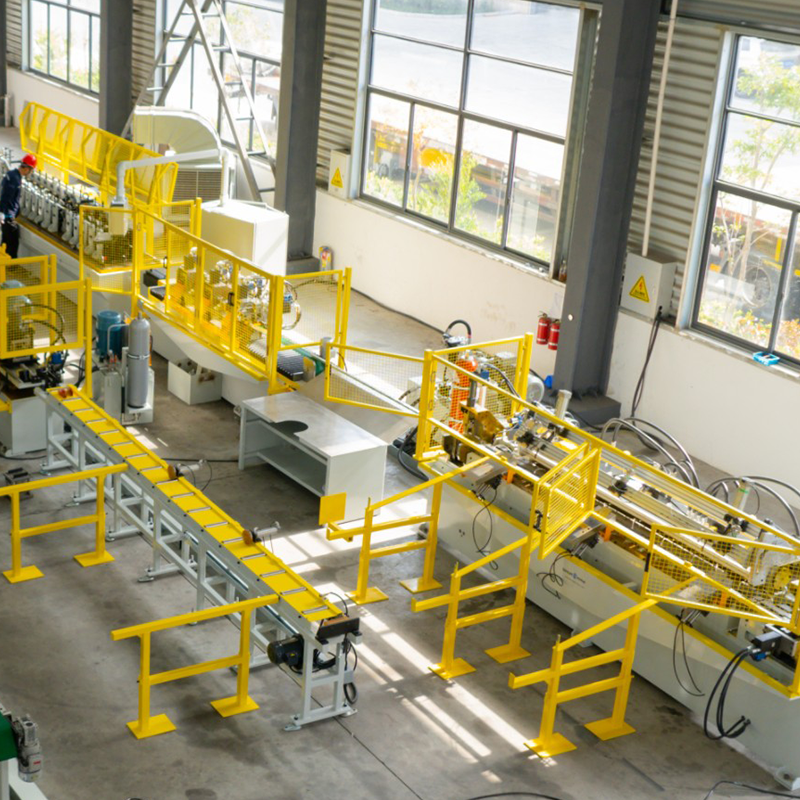
Svolgitore espansibile/contraente idraulico doppia testa in acciaio preverniciato, Svolgitore espandibile/contraente doppia testa in acciaio zincato, staffa di stocca...
Vedi dettagliNon esitare a contattarci quando hai bisogno di noi!
Informazioni di contatto
PRODOTTI
Mobile