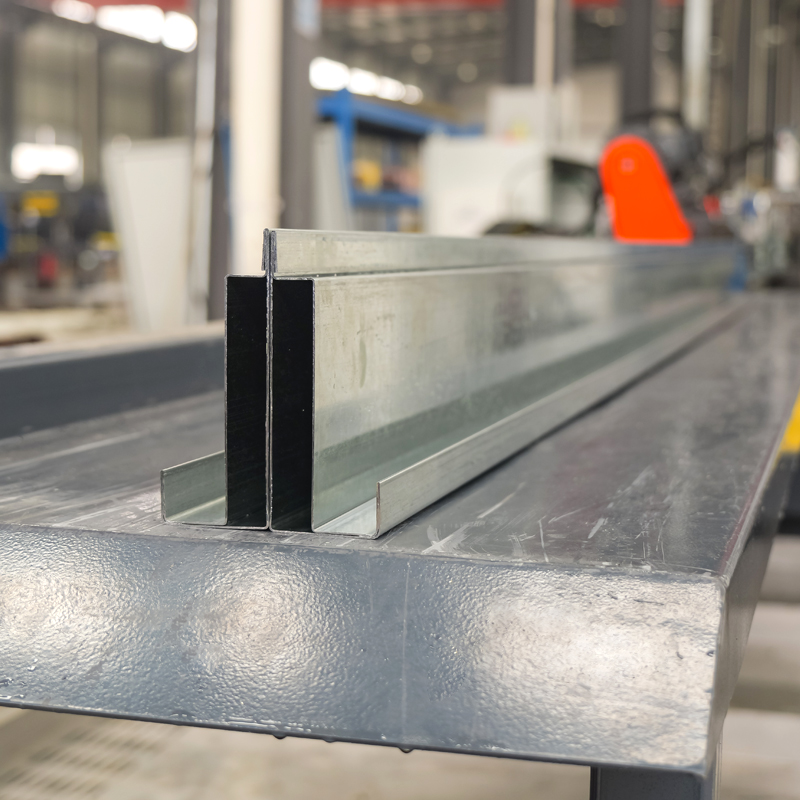
Selezionare il materiale di input corretto per a Macchina per la formatura di rotoli di profili per cartongesso è la decisione più critica che influisce sulla qualità del prodotto, sulla durata degli utensili, sull'efficienza della produzione e sulle prestazioni del profilo finale. A differenza della formatura generale della lamiera, i profili del cartongesso richiedono tolleranze dimensionali rigorose, proprietà meccaniche costanti e comportamenti di rivestimento specifici perché questi profili fungono da componenti di intelaiatura strutturale in pareti divisorie, sistemi di soffitti e gruppi resistenti al fuoco.
Questa guida fornisce un'analisi pratica e completa di tutti i parametri del materiale che è necessario valutare prima di alimentare una bobina nella formatrice. Andiamo oltre le qualità di acciaio generiche ed esaminiamo i vincoli di produzione reali, le interazioni del rivestimento con le matrici a rulli, gli effetti delle condizioni dei bordi sulla rettilineità e i compromessi tra costo e formabilità. Sia che produciate borchie a C, binari a U, canali per furring o raccordi a T per soffitto, le scelte dei materiali qui descritte incidono direttamente sul tasso di scarto, sulla frequenza di sostituzione degli utensili e sulla soddisfazione del cliente a valle.
La stragrande maggioranza dei profili per cartongesso è prodotta da nastri di acciaio a basso tenore di carbonio, ma la qualità specifica e il percorso di lavorazione variano in modo significativo in base all'applicazione finale. Di seguito è riportata una ripartizione dettagliata delle categorie di metalli di base primari utilizzati a livello globale.
L'acciaio commerciale rappresenta il materiale di partenza più comune per montanti e binari per cartongesso interni standard. Offre una combinazione equilibrata di formabilità e resistenza per la costruzione generale. Il carico di snervamento tipico varia da 170 a 240 MPa, con resistenza alla trazione tra 270 e 340 MPa. Questo grado è adatto per partizioni non portanti dove la precisione dimensionale conta più della capacità strutturale. La macchina per profilatura a rulli gestisce il materiale CS con un'usura minima dei rulli, a condizione che venga mantenuta la pulizia della superficie.
Le qualità FS sono progettate specificatamente per le operazioni di formatura a freddo. Presentano valori di allungamento più elevati (tipicamente 28-32% in uno spessore di 50 mm) rispetto all'acciaio commerciale, il che riduce il rischio di fessurazione degli angoli durante la piegatura a raggio stretto. Per i profili di cartongesso che richiedono più piegature all'interno di una breve sezione dell'anima, come montanti a scatola o binari rinforzati, il materiale FS è la scelta preferita. Molti responsabili di produzione esperti mantengono le bobine FS come inventario principale perché forniscono una finestra di processo più ampia per le regolazioni dello spazio tra i rulli.
Quando i profili del muro a secco devono sopportare carichi assiali o fungere da parte di un sistema di pareti a taglio, diventano necessari i gradi di acciaio strutturale. Il grado 33 (resa 230 MPa) e il grado 40 (resa 276 MPa) sono comunemente specificati nei progetti commerciali e istituzionali. Tuttavia, i materiali più resistenti richiedono macchine per profilatura più robuste con stazioni di azionamento maggiorate e telai più pesanti. Anche l'effetto del ritorno elastico diventa più pronunciato, richiedendo una compensazione della flessione eccessiva negli ultimi passaggi di formatura. Abbiamo osservato che gli acciai strutturali con resistenza allo snervamento superiore a 350 MPa accelerano significativamente l'usura dei rulli su utensili non rivestiti, pertanto i rulli rivestiti in carburo sono spesso consigliati per cicli prolungati.
Nota di produzione: Non dare mai per scontato che un tipo di acciaio certificato per i profilati laminati a caldo avrà prestazioni identiche nei profili laminati a freddo. La direzione di piegatura rispetto alla direzione di laminazione del nastro originale crea proprietà anisotrope: testare sempre una bobina campione da ciascun nuovo numero di colata prima della produzione completa.
Il rivestimento superficiale della bobina di acciaio non è un ripensamento: influenza direttamente il comportamento di attrito all'interno del laminatoio di profilatura, la resistenza alla corrosione del profilo finale e la compatibilità con i requisiti di costruzione antincendio. Di seguito è riportato un confronto sistematico tra i rivestimenti più utilizzati per la produzione di profili per cartongesso.
| Tipo di rivestimento | Massa del rivestimento (g/m²) | Grado di formabilità | Applicazione tipica |
|---|---|---|---|
| Zincato a caldo (G30-G90) | 90-275 | Eccellente (G30-G60) / Buono (G90) | Pareti interne ed esterne standard |
| Elettrozincato | 20-60 | Molto buono (spessore uniforme) | Profili di precisione con tolleranze strette |
| Alluminizzato (Tipo 1 e 2) | 40-80 (rivestimento Al) | Moderato (basso potere lubrificante) | Sistemi a soffitto che richiedono la riflessione del calore |
| Preverniciato (Poliestere, PVDF) | N/A (spessore del film 15-30 μm) | Discreto (rischio di rovinarsi) | Profili architettonici a vista |
Le dimensioni fisiche della bobina di ingresso determinano non solo la geometria del profilo finale ma anche il tempo di installazione, il tasso di scarto e l'utilizzo complessivo della linea. A Macchina per la formatura di rotoli di profili per cartongesso è tipicamente progettato attorno a una gamma specifica di larghezze e spessori dei nastri. Il funzionamento al di fuori di questi intervalli comporta difetti di qualità e stress meccanico.
La larghezza della striscia richiesta viene calcolata dalla sezione trasversale sviluppata del profilo finale, tenendo conto delle tolleranze di piegatura e dei raggi degli angoli. Per un troncone a C standard con anima di 92 mm, flange di 40 mm e labbra di 8 mm, la larghezza sviluppata varia generalmente tra 195 mm e 205 mm, a seconda del raggio di curvatura interno. La guida di ingresso della macchina per la profilatura a rulli deve consentire una tolleranza sulla larghezza della striscia di /- 1,5 mm senza causare ondulazioni sui bordi o deformazioni al centro. Strisce più larghe oltre la capacità nominale della macchina aumentano il carico sui rulli laterali e possono deviare gli alberi dei rulli, producendo un incurvamento lungo la lunghezza del profilo.
Peso della bobina
2-5 tonnellate – standard per caricamento manuale
5-10 tonnellate – ottimale per linee automatizzate
ID bobina
508 mm (20") – dimensione del mandrino più comune
610 mm (24") – per bobine di grosso spessore
Diametro esterno della bobina
Fino a 1200 mm – gamma standard
Oltre 1500 mm – richiede uno svolgitore per carichi pesanti
Il comportamento meccanico del nastro d'acciaio sottoposto a deformazione a freddo è governato da diversi parametri chiave. Comprendere queste proprietà consente di prevedere come reagirà il materiale in ciascuna stazione di formatura e di apportare modifiche proattive agli spazi tra i rulli, alle guide laterali e alle unità di raddrizzatura.
Quando il nastro passa attraverso gabbie di laminazione consecutive, subisce un incrudimento, che ne aumenta la resistenza allo snervamento e riduce la duttilità. Per un tipico profilo di cartongesso formato da 14 a 18 stazioni, il carico di snervamento all'uscita può essere superiore del 15-25% rispetto al valore del coil in entrata. Questo fenomeno deve essere tenuto in considerazione quando si specifica la capacità portante del profilo finale. I materiali con un basso carico di snervamento iniziale (inferiore a 200 MPa) tendono a mostrare un allungamento eccessivo durante la formatura, risultando in un profilo finale più lungo rispetto all'impostazione della lunghezza di taglio.
Il requisito di allungamento minimo per i materiali dei profili in cartongesso è in genere del 22% in una lunghezza di calibro di 50 mm. Valori di allungamento inferiori sono correlati ad un aumento delle fessurazioni nel raggio esterno delle curve, soprattutto per i profili con spigoli vivi (raggio interno inferiore a 1,5 volte lo spessore). Molti produttori eseguono un semplice test di piegatura a 180 gradi su ogni nuovo lotto di bobine per convalidarne la formabilità prima di caricarlo sullo svolgitore.
La durezza Rockwell (tipicamente HRB 50-70 per gli acciai per cartongesso) ha una relazione diretta con i tassi di usura dei rulli. I materiali più duri, spesso derivanti da un contenuto di carbonio più elevato o dalla riduzione della laminazione a freddo, generano una maggiore usura abrasiva sugli strumenti di profilatura. In ambienti di produzione ad alto volume, si consiglia di utilizzare acciaio per utensili D2 o rulli per metallurgia delle polveri durante la formatura di acciai superiori a HRB 65 per mantenere la geometria del profilo su campagne prolungate senza rimolatura.
La qualità dei bordi dei listelli è un parametro spesso trascurato che influenza pesantemente la rettilineità e la finitura superficiale del profilo finale del cartongesso. La maggior parte dei coils di acciaio vengono forniti con bordi laminati o con bordi tagliati e la distinzione è fondamentale per le prestazioni di profilatura.
Controllo della qualità dei bordi chiave: Fai scorrere il pollice lungo entrambi i bordi della striscia. Una bava tagliente superiore a 0,1 mm di altezza graffierà progressivamente la superficie del rullo e creerà segni di grippaggio sulla flangia del profilo. La soluzione è specificare un passaggio secondario di sbavatura del bordo o scegliere bobine con l'opzione "bordo liscio" dalla taglierina.
La maggior parte dei profili per cartongesso richiedono la perforazione: per collegamenti a vite, passaggi di servizio o prestazioni acustiche. Il comportamento del materiale sotto punzonatura è importante quanto il suo comportamento sotto piegatura. I materiali più morbidi (resa inferiore a 220 MPa) producono fori puliti con un'altezza minima della bava, mentre i materiali più duri tendono a creare bordi frastagliati che richiedono una sbavatura secondaria.
L'unità di punzonatura su a Macchina per la formatura di rotoli di profili per cartongesso funziona a velocità di ciclo elevate, spesso superiori a 60 corse al minuto. I materiali con valori di allungamento elevati mostrano un minore ritorno elastico attorno al foro punzonato, risultando in una superficie del nastro più piatta. Al contrario, i materiali con basso allungamento (inferiore al 22%) tendono a formarsi una cupola verso l'alto attorno al foro, il che interferisce con l'impilamento e la successiva movimentazione.
| Tipo materiale | Altezza della bava (mm) | Tasso di usura del punzone | Liquidazione consigliata |
|---|---|---|---|
| CS (basso rendimento) | 0,05-0,12 | Basso | 6-8% dello spessore |
| FS (grado di formatura) | 0,08-0,18 | Medio | 8-10% dello spessore |
| Strutturale (grado 40) | 0,15-0,30 | Alto | 10-12% dello spessore |
Per selezionare sistematicamente il materiale ottimale per la produzione di profili per cartongesso, segui questo flusso di lavoro in sette fasi che integra fattori tecnici, operativi e commerciali.
Anche con un'attenta selezione dei materiali, durante la produzione emergono alcuni difetti. Di seguito è riportata una guida pratica alla risoluzione dei problemi che collega le proprietà dei materiali a specifici difetti del profilo.
L'acciaio laminato a caldo generalmente non è raccomandato per i profili del muro a secco perché ha uno strato di ossido (scaglia) più spesso, tolleranze di spessore più ampie e una qualità superficiale inferiore rispetto all'acciaio laminato a freddo. La scaglia può abradere rapidamente i rulli di formatura e produrre dimensioni del profilo incoerenti. Tuttavia, se si utilizzano bobine laminate a caldo decapate e oliate, è possibile formarle ma in genere producono una finitura superficiale più ruvida che è inaccettabile per applicazioni esposte o verniciate.
La maggior parte delle macchine standard per la profilatura di profili per cartongesso sono classificate per spessori compresi tra 0,4 mm e 1,2 mm. I modelli per carichi pesanti possono gestire fino a 1,5 mm o addirittura 2,0 mm, ma ciò richiede supporti per rulli rinforzati, alberi di diametro maggiore e una maggiore potenza del motore. Consultare sempre la targhetta dati tecnici della macchina prima di lavorare materiali più spessi, poiché il superamento della capacità nominale può danneggiare permanentemente la scatola degli ingranaggi e i cuscinetti a rulli.
SÌ. I coils preverniciati generalmente richiedono velocità di formatura più lente (riduzione del 20-30%) per evitare che la vernice si rovini o si sfaldi nelle zone di piegatura. Le bobine zincate ed elettrozincate possono funzionare alle velocità nominali massime perché il rivestimento di zinco agisce come un lubrificante solido. Le bobine alluminizzate si trovano nel mezzo, poiché il rivestimento in alluminio-silicio ha un potere lubrificante moderato ma può accumularsi sui rulli nel tempo, rendendo necessarie frequenti interruzioni di pulizia.
La larghezza corretta della striscia è determinata dalla lunghezza sviluppata della sezione trasversale, che è la somma di tutti i segmenti diritti dell'anima più le tolleranze di piegatura per ciascun angolo. Un approccio pratico consiste nel tagliare una striscia campione, contrassegnare le linee di piegatura, piegarla manualmente o con una pressa a freno, quindi misurare la lunghezza piana prima della piegatura. Questo metodo empirico è spesso più affidabile dei calcoli teorici, soprattutto per profili asimmetrici complessi.
L'acciaio commerciale (CS tipo B) con rivestimento zincato a caldo G40-G60 offre il miglior rapporto costo/prestazioni per la produzione di montanti per interni in grandi volumi. Fornisce una formabilità adeguata, una resistenza alla corrosione accettabile e proprietà meccaniche costanti in più spedizioni di bobine. Per progetti che richiedono una resistenza maggiore, l'acciaio strutturale grado 33 aggiunge circa il 10-12% al costo del materiale ma riduce il peso del profilo per la stessa capacità di carico, a volte compensando il prezzo unitario più elevato.
L'acciaio inossidabile viene utilizzato raramente per i profili standard del cartongesso a causa del suo costo elevato, del tasso di incrudimento e della natura abrasiva. Se necessario per applicazioni architettoniche o marine specializzate, è necessario utilizzare una macchina per profilatura con rulli rivestiti in carburo, maggiore potenza di formatura e un sistema di lubrificazione dedicato. L'utilizzo dell'acciaio inossidabile su attrezzature standard in acciaio al carbonio causerà una rapida usura dei rulli e un'usura superficiale inaccettabile nel giro di poche centinaia di metri.
Uno stoccaggio improprio della bobina, in particolare l'esposizione a umidità o temperature estreme, può degradare la qualità della superficie e alterare le proprietà meccaniche attraverso l'invecchiamento. I coil zincati immagazzinati in condizioni umide sviluppano ruggine bianca (idrossido di zinco), che aumenta l'attrito durante la formatura. Le bobine conservate verticalmente per lunghi periodi possono sviluppare un "insieme di bobine" (curvatura) permanente che rende difficile l'alimentazione. Conservare sempre le bobine orizzontalmente su selle imbottite in un'area asciutta e climatizzata e utilizzarle in base al principio "first in, first out".
SÌ. I profili a T per soffitto hanno in genere anime più sottili e flange più lunghe, che richiedono materiali con un allungamento maggiore per ottenere curve strette a 90 gradi senza crepe. I montanti a muro, d'altra parte, danno priorità alla resistenza e alla rettilineità. Per i raccordi a T del soffitto, è preferibile l'acciaio sagomato (FS) con un allungamento minimo del 30%, mentre i montanti delle pareti possono utilizzare acciaio commerciale con un allungamento del 25%. Inoltre, i raccordi a T del soffitto spesso utilizzano spessori più leggeri (0,45-0,55 mm) rispetto ai montanti delle pareti (0,55-0,75 mm).
Decoiler idraulico da 5 tonnellate con carro Accumulo di energia Macchina per profilatura a rulli con travi a telaio ...
Vedi dettagli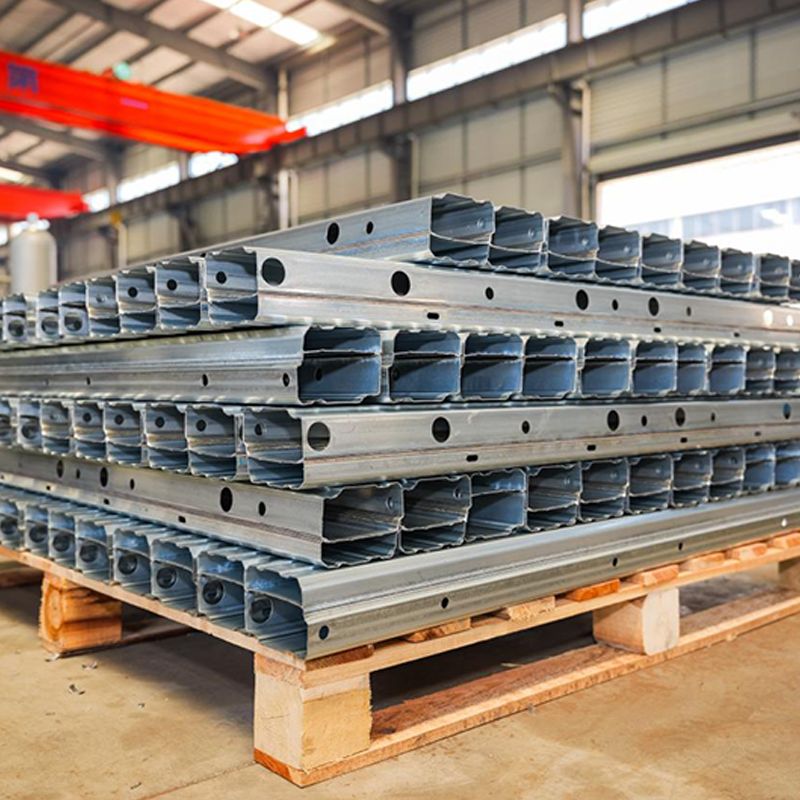
La linea di produzione di travi di rinforzo per telai automobilistici con profilo B prevede diversi processi chiave per garantire elevata resistenza, precision...
Vedi dettagli
Macchina formatrice automatica a rulli con cambio larghezza CU, trasmissione a catena, imballaggio automatico. Economico svo...
Vedi dettagli
Macchina per la profilatura a rulli di larghezza con cambio automatico della staffa solare Svolgitore materiale con piattafo...
Vedi dettagli
Aspo svolgitore idraulico a doppia testa rotante automatico con rilevamento assenza di materiale, 5 tonnellate per lato. La ...
Vedi dettagli
Aspo svolgitore idraulico a doppia testa rotante automatico con rilevamento assenza di materiale, 5 tonnellate per lato. Mac...
Vedi dettagliNon esitare a contattarci quando hai bisogno di noi!
Informazioni di contatto
PRODOTTI
Mobile